

NGen
Le point de vue d'Akio Toyoda, PDG de Toyota, sur le système de production de l'entreprise
Cet article a été initialement publié dans le Toyota Times le 26 août 2020.
En mai, lors de la présentation des résultats financiers de Toyota, Akio Toyoda est revenu sur les efforts déployés par l’entreprise au cours des dernières années, déclarant :
« Au cours des dernières années, nous nous sommes lancés avec ardeur à la fois dans “une lutte pour retrouverce qui fait de nous Toyota”et dans “une refonte complète de Toyota pour l’avenir”. »
Que voulait-il dire exactement par « une lutte pour retrouver ce qui fait de nous Toyota » ? En repensant aux messages qu’il a délivrés depuis quelques années, l’un des éléments qu’il a maintes fois mis en avant comme étant ce qui fait de nous Toyota est le Système de production Toyota, souvent abrégé en « TPS ».
Récemment, au sein de Toyota Motor Corporation au Japon, un nouveau programme de formation a été lancé afin de former un groupe restreint de « leaders TPS » issus de différentes divisions de l’entreprise. La première promotion de ce nouveau programme a débuté cet été, et le programme lui-même devrait se poursuivre pendant un certain temps. Afin de souligner l’importance de ce programme et de partager ses propres réflexions sur le TPS en tant que formateur, Akio a participé à la séance de lancement.

Le TPS n’est peut-être plus un terme strictement interne à Toyota, car il existe désormais de nombreux ouvrages rédigés par des experts externes qui expliquent ce système. Ces experts extérieurs à Toyota font souvent référence au TPS dans des ouvrages consacrés au management, à la production ou au développement de processus, ainsi que lors de séminaires consacrés aux méthodes de production de Toyota. Cependant, le point de vue d’Akio semblait quelque peu singulier, et il a même utilisé des explications plutôt inhabituelles.
Toyota Times a également assisté à cette session et souhaite vous faire part de la manière dont Akio a abordé le sujet du TPS lors de cette formation. Veuillez toutefois noter qu’il a précisé qu’il s’agissait de « sa façon de voir le TPS ».
1. Sakichi Toyoda cherchait à alléger la charge de travail de sa mère
L’objectif de ce programme de formation est de permettre aux dirigeants de Toyota qui ne travaillent pas en première ligne de la production d’acquérir une compréhension plus approfondie du TPS, afin d’aider l’entreprise à accélérer ses efforts pour retrouver l’essence même de « ce qui fait Toyota », alors qu’elle cherche à se réinventer complètement pour l’avenir.
Akio a commencé sa présentation en montrant les rapports que les participants avaient remis à l’avance, en déclarant : « C’est vraiment typique des RH et de leur façon de travailler que de vous demander de rédiger ce genre de rapport. »
Cela a suscité quelques rires parmi les participants. Akio a poursuivi en commentant les rapports :
Akio
J’ai eu le sentiment que vous aviez tous bien saisi certains mots-clés utilisés chez Toyota, mais ce qui m’a interpellé, c’est votre détermination affichée à vouloir « changer Toyota par tous les moyens en mettant à profit ce que vous aurez appris et acquis grâce à ce programme ».
Il n’y a rien de mal à vouloir apporter des changements, mais si vous changez tout sans concept ni objectif solide, vous risquez au final de ne faire qu’empirer les choses.
Il existe deux concepts clés profondément ancrés chez Toyota depuis sa création, voire avant. Savez-vous de quoi il s’agit ?
Participant A
Je pense qu’il s’agit du TPS et de la réduction des coûts.
Akio
Le TPS et la réduction des coûts, je vois. (Se tournant vers une autre personne) Et vous ? Qu’en pensez-vous ?
Participant B
Je pense que ce sont le « juste-à-temps » et « l’automatisation avec une touche humaine », ou «Jidoka ».
Akio
C’est ça ! C’est exactement ce que je voulais entendre ! (tout le monde rit)
Je suppose que vous pensez tous comprendre de quoi il s’agit, puisqu’on vous a dit que ces deux termes constituaient les piliers fondamentaux dès votre arrivée chez Toyota.
Certains d’entre vous le comprennent probablement, et d’autres ont peut-être l’impression de le comprendre alors que ce n’est pas le cas.
C’est pourquoi je me suis porté volontaire pour animer la session d’aujourd’hui, afin de donner le coup d’envoi de ce programme de formation au TPS. J’espère pouvoir contribuer à réduire l’écart de compréhension entre nous concernantle Jidoka etle Just-in-Time.
Tout d’abord, parlons duJidoka, mais il serait plus facile d’expliquer ce concept en vous montrant d’abord le métier à tisser automatique inventé par Sakichi Toyoda…
Les participants se sont alors rendus avec Akio au fond de la salle de cours, où était exposé un métier à tisser automatique.
Akio
Sakichi était le fils d’un menuisier. On raconte qu’il lisait toutes sortes de livres et étudiait chaque jour, réfléchissant à la manière dont il pourrait apporter sa contribution à la société. C’est alors qu’une idée vint à l’esprit du jeune Sakichi, alors qu’il pensait à sa mère et à la façon dont elle peinait à tisser des étoffes tous les soirs et jusque tard dans la nuit. Il se demanda s’il n’existait pas un moyen d’alléger son fardeau. C’est là-dessus que se concentrait toute l’attention du jeune Sakichi.
On sait peut-être que Toyota a commencé par l’invention d’un métier à tisser manuel en bois, mais on connaît sans doute moins les raisons qui ont poussé Sakichi à oser inventer une telle machine.
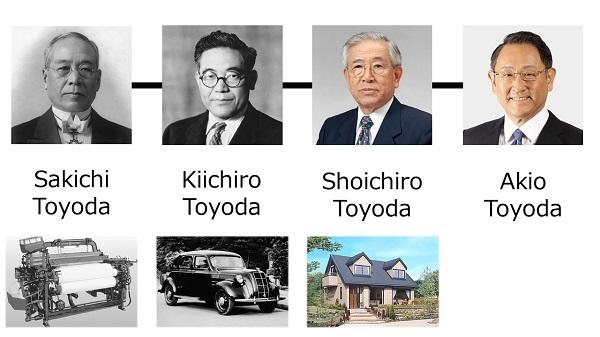
À l’époque où Sakichi mit au point son premier métier à tisser automatisé, les ouvriers devaient utiliser leurs deux mains pour contrôler les fils de chaîne et de trame. Son invention permit à sa mère de faire fonctionner un métier à tisser d’une seule main. Elle contribua également à améliorer la qualité, à accroître l’efficacité globale et à augmenter considérablement la productivité.

Chez Toyota, le TPS est souvent considéré comme un processus visant à rendre les choses plus efficaces, et on parle de changer la manière de travailler comme étant l’objectif de sa mise en œuvre dans ce contexte. Mais je pense que l’objectif devrait être de faciliter le travail de chacun, et je crois que c’est la manière la plus raisonnable de comprendre ce dont il s’agit réellement.
Akio a ensuite guidé les participants vers la machine suivante, appelée « métier à tisser automatique de type G ».
2. L’amélioration de la productivité n’était pas l’objectif principal
Akio
Ce « métier à tisser automatique de type G » est la machine qui a contribué à opérer un changement radical et complet du modèle économique de Toyota.
À l’époque, les métiers à tisser automatiques étaient toujours surveillés par un seul opérateur, selon le principe « une personne, une machine ». Les opérateurs faisaient office de gardiens de chaque machine.
Pourquoi pensez-vous qu’il en était ainsi ?
C’était parce que les opérateurs étaient incapables de prévoir quand des « anomalies » allaient se produire.
Vous vous demandez peut-être en quoi consistaient ces « anomalies » lors du tissage sur des machines automatisées.
La plus courante était que le fil s’épuise ou se coupe pour une raison quelconque.
Cette machine était capable de détecter de telles anomalies à une époque où il n’existait pas encore de « capteurs ».
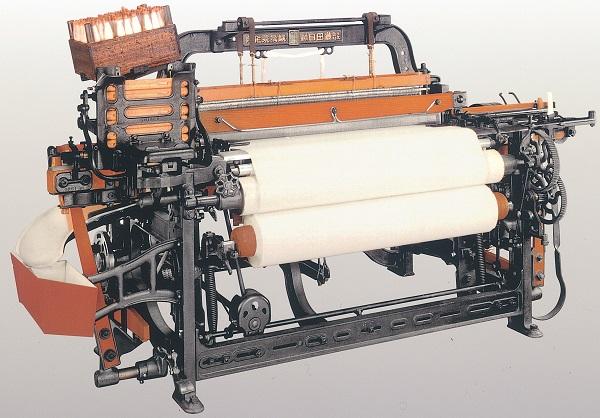
Grâce à ce métier à tisser automatique, Toyota a pu réunir les capitaux nécessaires pour faire évoluer son modèle économique, passant du statut de fabricant de métiers à tisser automatiques à celui de constructeur automobile. Cela a été rendu possible parce qu’une entreprise britannique, leader mondial dans le domaine des métiers à tisser automatiques, a demandé à Toyota de lui vendre cette technologie.
La principale caractéristique de cette technologie résidait dans la mise au point d’un système permettant de détecter les anomalies dans le processus de production.
Le métier à tisser automatique de type G est équipé d’un ressort pour les fils de chaîne et de trame respectivement, dont la force permet de déterminer quand le fil est épuisé et de le remplacer automatiquement par un nouveau, sans recourir aux capteurs ou moteurs modernes.
Akio a poursuivi en expliquant quelles améliorations avaient été apportées au remplacement du fil, une fois le moment où celui-ci venait à manquer détecté.
Akio
Lorsque le fil est épuisé, cette machine amène automatiquement un nouveau tube en bois contenant du fil neuf. L’extrémité du fil doit dépasser de la surface du tube en bois, et avant l’invention de cette machine, les ouvriers devaient l’extraire eux-mêmes en aspirant. Le problème était qu’il y avait beaucoup de poussière de coton et que les ouvriers souffraient souvent de lésions pulmonaires à cause de ce processus.
L’invention mise au point par Sakichi et ses collègues comprenait une nouvelle fonctionnalité qui rendait le travail non seulement plus facile, mais aussi plus sûr pour les ouvriers, en amenant automatiquement l’extrémité du fil sur le tube à l’endroit requis une fois le fil coupé.
Akio
Il s’agit de l’une des inventions de Sakichi.
Le terme « invention » peut sembler désigner quelque chose de très sophistiqué, mais il s’agissait en réalité du résultat de la simple volonté de Sakichi d’aider ses collègues travaillant en première ligne à la production, qui souffraient de lésions pulmonaires.
Grâce à ce métier à tisser automatique de type G, désormais équipé d’un système de détection et de gestion des anomalies, la productivité s’est considérablement améliorée. Mais il convient de noter que cette amélioration de la production n’était qu’une conséquence [de sa volonté d’aider ses collègues].
Ainsi, voyant les employés souffrir de lésions pulmonaires et souhaitant éviter que les machines ne s’arrêtent en raison d’anomalies – une tâche qui obligeait les employés à rester constamment près des équipements –, Sakichi s’est fixé pour objectif de créer un système permettant de déterminer les causes de ces anomalies, puis de trouver des solutions pour les prévenir ou y mettre fin. En conséquence, la productivité s’est améliorée.
Ce n’est pas l’inverse. Il n’a pas fait tout cela uniquement pour améliorer la productivité.
Les inventions de Sakichi trouvaient toutes leur origine dans le fait d’aller observer les premières lignes de la production et de réfléchir à la manière de faciliter le travail des gens. L’amélioration de l’efficacité était l’une des conséquences de cette démarche – Akio a insisté sur ce point.
3. La vision d’Akio sur le Jidoka (l’automatisation à dimension humaine)
Akio
Encore une fois, ce n’est que mon point de vue, maisle jidoka consisteà placer l’humain au centre.
Il s’agit de se mettre à la place de ceux qui travaillent sur le terrain.
On ne peut pas se contenter de donner des ordres pour améliorer l’efficacité ou réduire les ressources tout en restant dans une zone de sécurité, loin de la ligne de front.
Il y a également cette idée d’adapter le travail pour qu’il corresponde au rendement maximal d’un seul travailleur (ce qu’on appelle «Ichi-nin-ku » enjaponais).
Ce concept d’« Ichi-nin-ku »désigne la quantité de travail, la charge de travail ou la capacité qu’un seul travailleur peut ou devrait accomplir en une journée. Akio a poursuivi son explication à ce sujet.
Akio
Voyons pourquoi nous poursuivons cette idée.
Nous ne disposons tous que de 24 heures par jour. On ne dispose pas de plus d’heures, par exemple 48 heures par jour, lorsque l’on est très occupé.
Ces 24 heures constituent une contrainte qui s’applique de la même manière à tout le monde. Ce temps inclut la vie de famille et la vie privée, mais une grande partie est consacrée au travail pour l’entreprise.
Conscients de cela, les responsables doivent rendre le travail effectué par les membres de leur équipe aussi significatif que possible. C’est ce que les équipes de production de Toyota s’efforcent de faire.
En d’autres termes, il s’agit d’accroître les tâches qui apportent une réelle valeur ajoutée tout en réduisant les processus superflus ou qui obligent les membres de l’équipe à attendre.
Mon point de vue personnel sur le TPS est donc qu’il est « centré sur les personnes », et c’est cet état d’esprit que j’aimerais que vous reteniez tous.

On considère parfois le TPS comme un outil destiné à améliorer le travail.
L’une des idées au cœur du TPS est cette obsession d’éliminer tout ce qui est jugé inutile ou qui perturbe le travail, comme le gaspillage, la surcharge et les irrégularités. Cependant, cela peut amener certaines personnes à imaginer des conditions de travail difficiles où aucun repos n’est autorisé.
Mais en sachant que le TPS trouve son origine dans l’idée de faciliter le travail de quelqu’un comme votre propre mère, on peut se faire une impression différente de ce dont il s’agit réellement. À l’instar de ce que Sakichi s’efforçait de faire, il s’agit de créer davantage de temps libre pour les travailleurs en éliminant le gaspillage dans les processus de travail afin de réduire les heures supplémentaires. Lorsque la valeur du temps d’un travailleur est prise en compte, le travail est adapté pour maximiser le rendement possible de la main-d’œuvre.
4. La vision d’Akio sur le « juste-à-temps »
Akio a ensuite abordé l’autre pilier du TPS, le « juste-à-temps ».
Pour illustrer ce concept, il convient de se tourner vers le fils de Sakichi, Kiichiro Toyoda, fondateur de Toyota Motor Corporation, qui l’a introduit et mis en œuvre. Une phrase couramment associée à ce concept est : « Fournir ce qui est nécessaire, quand c’est nécessaire, dans la quantité nécessaire ». À propos de ce concept, Akio a proposé une explication originale. En lisant l’échange entre Akio et un participant à l’atelier, prêtez attention à l’expression clé « délai de livraison ». Ici, elle fait spécifiquement référence au temps nécessaire pour que les produits ou services soient livrés à compter du moment où ils sont commandés.
La conversation inclura également la discussion qui a mené à ce sujet, car elle était tout aussi intéressante.
Akio
Qu’est-ce qui vous vient à l’esprit lorsque vous pensez au « juste à temps » ?
Participant C
Fournir ce qui est nécessaire, quand c’est nécessaire, dans la quantité nécessaire.
Akio
C’est exact, mais quelle en est la signification concrète ?
Participant C
Euh…
Akio
Si l’on adopte une approche « ce qu’il faut, quand il le faut » pour répondre rapidement aux besoins des clients, il faudrait disposer d’un stock important, n’est-ce pas ?
Participant C
Normalement, oui.
Akio
Un véhicule fini se compose d’environ 30 000 pièces.
Participant C
Exactement…
Akio
Il s’ensuit donc que, pour qu’une chaîne de production puisse répondre rapidement et de manière flexible aux commandes, il faudrait disposer d’un stock considérable, n’est-ce pas ?
Participant C
Mais si nous connaissons les attentes des clients et que nous sommes en mesure d’y répondre…
Akio
Qui entendez-vous par « clients » ?
Participant C
Chaque processus en aval… ou nos utilisateurs finaux.
Akio
Mais nous vendons environ 10 millions de véhicules neufs par an, ce qui signifie que nous avons autant de clients. Comment pouvons-nous comprendre les besoins de chaque client en particulier ? Ce serait impossible.
Alors, que faire ? Nous devons mettre en place un fonctionnement « lean » pour détecter immédiatement les anomalies et interrompre ce qui est en cours de production afin de pouvoir apporter rapidement des améliorations.
Et c’est pourquoi nous avons besoin du « juste à temps ».
Certes, c’est ma façon de voir les choses, mais je pense que l’« outil » ou le « concept » qui aide à mieux comprendre cela est le « délai de production ».
Chez Toyota, on utilise couramment le terme « processus en aval » (ou «Ato-Kotei »en japonais) pour désigner l’étape suivante, qu’il s’agisse d’un processus de fabrication ou d’un flux de travail administratif. Les acteurs de ce processus en aval sont considérés comme des « clients ». Vu sous cet angle, les personnes impliquées dans le travail feront de leur mieux pour éviter de fournir des produits défectueux à leurs clients en aval. Si cet état d’esprit est adopté et garanti à chaque étape du processus, il n’y aura alors aucune chance que les utilisateurs finaux reçoivent un produit défectueux.
De plus, les employés commencent également à réfléchir à la manière dont ils peuvent contribuer à faciliter le travail de l’étape suivante, ce qui favorise la collaboration entre les processus adjacents en vue d’apporter des améliorations. Le résultat de ces efforts est une productivité accrue, et c’est ainsi que cela doit être réalisé, selon le TPS.
En général, les collaborateurs de Toyota pensent que le « juste-à-temps » consiste uniquement à livrer leur produit à un processus en aval au moment opportun, mais ce qu’Akio cherchait à faire comprendre aux participants, c’était d’adopter une vision plus globale, de réfléchir à la situation selon son point de vue, où il considère les choses dans le contexte de l’entreprise dans son ensemble et la manière de livrer les véhicules Toyota aux clients finaux « juste à temps ».
Souvent, même lorsqu’il s’agit d’un même modèle, il existe de nombreuses variantes.
Ces variantes peuvent concerner les finitions, la couleur extérieure, la couleur intérieure, le système audio… etc. Si l’on prend uniquement l’exemple de la Prius au Japon, le nombre de combinaisons possibles s’élèverait à plus de 14 000. Étonnamment, ce chiffre résulte même d’efforts visant à réduire le nombre de combinaisons ; il dépassait auparavant les 48 000. Et cela ne concerne que la Prius sur un seul marché ! Le nombre de combinaisons serait bien plus élevé si l’on incluait les véhicules destinés aux marchés étrangers.
Si l’on constituait des stocks de tous les types possibles, il serait peut-être possible de fournir des véhicules aux clients selon un mode de production « juste à temps » (délai entre la commande et la livraison) plus authentique, mais à une telle échelle, cela n’est pas faisable. Cela ne signifie toutefois pas qu’Akio préconise de baisser les bras. Au contraire, il insiste sur le fait que l’objectif doit être de réduire les délais de livraison et de continuer à fonctionner autant que possible selon le principe du « juste à temps ».
5. Atteindre des délais de livraison dans les restaurants de sushis ?
C’est à ce moment de la conférence qu’Akio a donné un exemple lié à l’alimentation pour illustrer son propos, en s’appuyant sur le fonctionnement des authentiques restaurants de sushis au Japon. Les restaurants de sushis sont réputés pour la fraîcheur de leurs produits, mais aussi pour leur capacité à prendre les commandes et à les honorer rapidement.
Akio
Lorsque vous vous rendez dans un supermarché, de nombreux produits finis sont immédiatement à votre disposition. Mais lorsque vous vous rendez dans un authentique restaurant de sushis, les commandes préparées attendent-elles simplement devant le chef ?
Je ne pense pas.
Certes, de gros morceaux de poisson cru sont préparés, mais sont-ils déjà découpés en morceaux prêts à l’emploi ? Non.
Une fois que vous avez passé votre commande, le chef prend une tranche de poisson cru, la découpe à la bonne taille, l’associe à du riz pour former le sushi et vous le sert. Ce que je veux dire, c’est qu’il est essentiel de réduire au maximum les délais de production.
On ne peut pas préparer à l’avance toutes les spécifications pour 10 millions de clients.
Il est important de comprendre ce que nous ne pouvons pas faire. La clé réside alors dans la réduction des délais de production.
Par conséquent, à l’instar de l’exemple des sushis, l’idéal pour Toyota serait de fabriquer des véhicules juste après réception d’une commande client, en disposant des pièces nécessaires pour les assembler rapidement puis les livrer aux clients, mais cela n’est pas réaliste.
C’est pourquoi Toyota croit en l’importance de s’efforcer en permanence de réduire les délais de production à chaque étape du processus et met l’accent sur cette démarche.
6. Le « genba » prime sur les titres
Une fois l’explication d’Akio terminée, un participant a levé la main et a fait part d’un commentaire.
,participantMerci beaucoup de nous accorder votre temps aujourd’hui. Je travaille chez Toyota depuis 20 ans maintenant, et c’est la première fois que j’ai l’occasion d’être aussi proche de vous, je suis donc très enthousiaste.
Lorsque je venais d’intégrer l’entreprise, mon directeur général m’avait appris que « le travail consiste à faciliter la vie des autres ». Aujourd’hui, 20 ans plus tard, en entendant votre point de vue surle Jidoka, qui consiste à soulager vos collègues de fardeaux inutiles, j’ai l’impression que tout prend tout son sens en cet instant.
L’énergie et la passion que j’ai ressenties chez vous aujourd’hui, je vais les rapporter avec moi et les partager au sein de ma division et au-delà.
En réponse, Akio a pris un moment pour partager son expérience lorsqu’il travaillait à l’amélioration de la productivité chez les concessionnaires, une activité qu’il exerçait en tant que directeur général de projet il y a plusieurs années.
Akio
Je rencontrais souvent des difficultés lorsque je menais des activités de kaizenavec le personnel des concessionnaires.
Chaque fois qu’un problème survenait, c’étaient les mécaniciens ou les vendeurs en première ligne qui en souffraient le plus.
Bien qu’ils signalent ces problèmes à la direction via des rapports quotidiens, celle-ci ne les comprenait souvent pas vraiment.
Je leur ai demandé : « Pourquoi n’avez-vous pas signalé le problème plus tôt au responsable des ventes ? » Ce à quoi le responsable des ventes a répondu : « Vous venez sans aucun doute de chez Toyota — c’est exactement ce que j’ai dit lors de la réunion régulière des responsables des ventes ! »
J’ai répondu : « Mais la réunion des responsables des ventes n’a lieu qu’une fois par semaine, n’est-ce pas ? »
J’ai ensuite rencontré un cadre commercial chez le concessionnaire et lui ai posé la même question – ce à quoi il a répondu : « C’est exactement ce que je demande toujours lors de la réunion régulière des cadres ! »
Mais comme vous pouvez l’imaginer, cette réunion des cadres n’a lieu qu’une fois par mois.
C’est en partie pour cette raison que j’ai décidé de supprimer certains titres.
Lorsqu’il s’agit de mettre en œuvre des processus « juste à temps », c’est la personne en charge ou l’expert en la matière qui est la plus importante. Un rapport quotidien peut s’avérer plus utile que d’autres rapports ou réunions.
Plus le titre est élevé, plus la fréquence peut être réduite à hebdomadaire, mensuelle, voire annuelle.
On dit que ce sont les personnes ayant un titre qui prennent les décisions, mais cela ralentitla vitesse dukaizen.
Nous passons 365 jours, hors week-ends et jours fériés, au sein et au service de l’entreprise. C’est pourquoi je pense qu’il est important d’utiliser ce temps pour changer ce qui se passe sous nos yeux chaque jour, plutôt que de rester enlisés dans une bureaucratie hiérarchique.
Alors, s’il vous plaît, ne mettez pas 20 ans à le comprendre (clin d’œil). Faites-en une pratique quotidienne. Pensez à l’impact bien plus important que cela aura.
Si vous passez ces journées à vous concentrer sur les titres, etc., au lieu de réfléchir à la manière de changer les choses au quotidien, imaginez simplement tout le temps que vous aurez perdu.
C’est pourquoi je vous demande d’être suffisamment agiles pour apporter des améliorations et réduire les délais au quotidien.
C’est ainsi qu’Akio a expliqué que la suppression de certains titres dans la hiérarchie de Toyota, y compris ceux de vice-présidents exécutifs, visait à accélérer le processusde kaizen. Réduire les délais pour les clients, faciliter les processus de travail existants pour les collègues et améliorer la qualité du temps consacré au travail, dans l’intérêt de chaque collaborateur et de sa famille : voilà l’essence même du TPS. Les titres ne contribuent pas à atteindre cet objectif. Ainsi, ce que l’on remarque ou apprend chaque jour sur le terrain devient une source dekaizen. Tel était le message qu’Akio souhaitait que les participants retiennent.
7. Postface de la rédaction | Agir pour les autres
Le Toyota Times a déjà publié des articles racontant comment des membres de l’équipe Toyota avaient été dépêchés chez Funahashi, une entreprise spécialisée dans les vêtements de pluie, afin de leur transmettre leur savoir-faire en matière de TPS et de les aider à produire encore davantage de blouses de protection médicales.
Lorsque la rédaction du Toyota Times s’est rendue dans l’entreprise, le plus grand défi a été de distinguer les membres de l’équipe Toyota des employés habituels de Funahashi.
La raison en était que les membres de l’équipe Toyota avaient retiré leurs vestes de travail Toyota et, de la même manière, mis de côté leurs titres respectifs, afin de pouvoir travailler avec dynamisme aux côtés des équipes de Funahashi. En réalité, il a été révélé par la suite qu’ils avaient agi ainsi délibérément. Ces experts du TPS savaient qu’en procédant ainsi, ils pourraient travailler au plus près des personnes présentes sur le « genba », dont les retours d’expérience comptaient le plus, afin de s’en servir comme source pour identifier desopportunités de kaizen.
Au cours de leur collaboration, lorsqu'un collègue se plaignait d'un mal de dos, l'équipe TPS y voyait un indice et prenait le temps de discuter des solutions possibles, ce qui a notamment conduit à modifier la hauteur de la table de travail. À une autre occasion, alors qu'un collègue, sous les yeux d'un des membres de l'équipe TPS, cherchait des ciseaux, l'expert a identifié cela comme un gaspillage, ce qui a conduit à la création d'un espace dédié aux ciseaux.
De même, à l’époque où Toyota en était à ses débuts, Sakichi était en première ligne, observant sa mère et cherchant à faciliter son travail, ce qui a finalement conduit à l’invention du métier à tisser automatique de type G.
La vérité, c’est que le TPS repose sur l’idée de « faire les choses pour les autres », une idée héritée de l’époque de Sakichi et qui continue d’être mise en pratique aujourd’hui, avec des résultats tout à fait remarquables. Quand Akio parle de retrouver « ce qui fait de nous Toyota », il fait en réalité référence à cette valeur consistant à faire les choses pour les autres, véritable cœur du TPS.
